ISO9001认证专业光学元件制造商&供应商
服务热线:155 6886 6507 admin@ytoptics.com

产品分类
联系我们


光学镜片抛光工艺解析
发布时间:2026-9-28
光学镜片从一块毛坯玻璃变成能够精准控制光线传播的透明元件,需要经历粗磨、精磨、抛光三大加工阶段。其中,抛光是决定镜片最终光学性能的核心工序,抛光成本约占整体制造成本的15%。本文在介绍抛光工艺原理与技术体系的基础上,结合长春禹泰光学元件有限公司的加工实践,说明抛光技术在其产品制造中的具体应用。
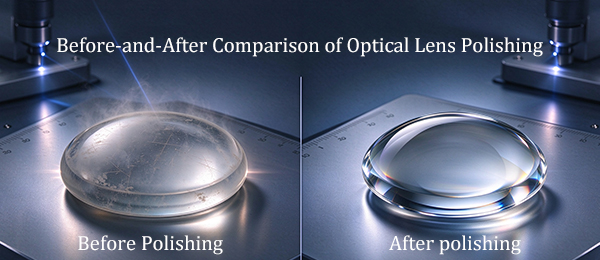
什么是抛光?
粗磨后的镜片虽然已经具备大致的曲面形状,但表面布满凹凸层和裂纹层,呈灰暗不透明状态。抛光的目的,就是去除精磨后残留的表面凹凸层及裂纹层,使镜片表面透明光滑,达到规定的表面粗糙度和表面疵病要求。
抛光与研磨的机制本质相似,都是通过磨料与工件表面的相对运动实现材料去除。区别在于:研磨使用较粗的磨料去除较厚的变质层,而抛光则使用细粒度的抛光粉配合软质抛光模,以更缓慢、更精确的方式去除极薄的材料层。抛光过程中,氧化铈等抛光粉与玻璃表面发生化学作用,生成易于去除的软质层,再通过机械摩擦将其去除。关于抛光机制,目前较为公认的观点是:机械磨削作用是基本的,化学作用是重要的,表面流动理论也在一定条件下成立。抛光后的镜片表面粗糙度通常控制在纳米级别,面形精度可达亚微米甚至更高水平。
抛光工艺的材料体系与关键参数
抛光模材料的选择因精度要求而异。古典抛光中,抛光柏油以沥青和松香为基本原料熬制而成,通过调整松香比例可调节硬度,至今仍是高精度平面光学零件加工的首选。高速抛光则广泛采用聚氨酯抛光片,其微孔结构有利于抛光液均匀分布,形变小、寿命长,适用于中低精度镜片的高效加工。
抛光液方面,氧化铈凭借较高的抛光能力成为精密光学元件制造中应用最广的抛光剂,粒径通常控制在1~10μm,抛光液浓度一般维持在10%~15%(重量比),供给量控制在0.9~1 L/min左右。
传统抛光工艺要素与参数
|
工艺要素 |
典型材料/参数 |
功能定位 |
|
抛光模 |
聚氨酯片、抛光柏油 |
承载磨料、传递压力 |
|
抛光液 |
氧化铈、粒径1~5μm |
化学-机械去除 |
|
加工参数 |
转速120~200 r/min |
控制去除速率 |
先进抛光技术的突破
传统抛光依赖人工经验,面形精度受限于模具吻合性和操作者技能。计算机控制光学表面成型(CCOS)技术的出现改变了这一局面。CCOS将抛光过程视为“确定性加工”:根据面形误差数据,通过控制工具头的驻留时间、速度和压力,实现材料的定量去除,使非球面镜片的加工精度和重复性显著提升。
在CCOS基础上,磁流变抛光和气囊抛光进一步拓展了能力边界。磁流变抛光利用磁场作用下磁流变液形成的“柔性抛光模”,其形状和硬度可实时调控,能够在不产生亚表面损伤的前提下实现纳米级表面粗糙度。气囊抛光则以柔性气囊替代刚性工具头,通过气压调节使抛光面自适应镜片曲率,已用于光刻物镜的预加工环节。
禹泰光学的抛光工艺定位与实践
长春禹泰光学元件有限公司是一家通过ISO9001认证的精密光学元件制造商,主营球面透镜、平面窗口、反射镜、滤光片、棱镜等产品,广泛应用于智能制造、医疗、激光和航空航天等领域。公司拥有3800平方米厂房,集光学毛坯研磨、精磨抛光、精密镀膜、检测于一体,核心优势在于中小批量、中高精度光学元件的快速打样与稳定量产。
在禹泰光学的加工链条中,抛光工序处于承上启下的关键位置。镜片经过粗磨成形和精磨细化后进入抛光环节,抛光质量直接决定后续镀膜工艺能否顺利进行,以及最终产品能否达到客户要求的光学性能指标。
以主营产品球面透镜为例,抛光工序的工艺控制直接体现在三个关键指标上:表面粗糙度影响透光率和散射损耗,面形精度决定波前畸变程度,表面疵病(划痕、麻点)则关乎产品的外观合格性。对于应用于激光系统的透镜或窗口,任何抛光缺陷都可能导致激光损伤阈值下降,因此对抛光洁净度和亚表面质量的要求极为严苛。
工艺趋势与展望
对于公司而言,在传统聚氨酯高速抛光与氧化铈体系的基础上,逐步引入数控抛光的工艺控制思路,提升中小批量订单的一致性与可重复性,或是巩固其“中高精度、快速打样”市场定位的可行路径。抛光并非简单的“磨光”工序,而是一门融合机械去除、化学作用与工艺经验的精密技术,也是公司从毛坯到成品一体化能力的关键体现。从毛坯到镜片,从粗磨到抛光,每一道工序的精度积累,最终都凝聚在那一束穿过镜片的光线里。
如果您正在寻找一家能够兼顾中高精度与快速交付的光学元件合作伙伴,或者对抛光工艺有任何疑问与定制需求,何不与我们聊一聊呢? 长春禹泰光学元件有限公司,随时欢迎您的联系。


 |
|
|
|
|